
Reconstruir el trabajo pendiente
Relacionar órdenes, operaciones ya ejecutadas, rutas compatibles, disponibilidad de material y calendarios. Separar las previsiones de los hechos confirmados.
Producción industrial
Planificación a capacidad finita para talleres flexibles. Compara máquinas, preparaciones y entregas cuando una incidencia modifica el programa de producción.
EL RETO
La planificación industrial conecta decisiones que compiten por la misma capacidad. Adelantar una orden puede retrasar otras; agrupar trabajos reduce preparaciones, pero ocupa máquinas que necesita otro pedido. Cuando la información de órdenes, avances, rutas y materiales está repartida, el planificador dedica demasiado tiempo a reconstruir la situación antes de decidir.
DE LOS DATOS A LA DECISIÓN
Relacionar órdenes, operaciones ya ejecutadas, rutas compatibles, disponibilidad de material y calendarios. Separar las previsiones de los hechos confirmados.
Evaluar prioridades, secuencias y máquinas alternativas. Mostrar el efecto sobre retrasos, preparaciones y compromisos frente a mantener la secuencia del plan vigente.
Revisar qué órdenes ganan o pierden, registrar la decisión y seguir las gestiones de mantenimiento o materiales. La propuesta no sustituye al plan aprobado sin intervención humana.
MÍRALO EN ACCIÓN
Descubre demostraciones de programación de producción, planificación de restaurantes y predicción de primas de seguros. Explora el proceso, los resultados del modelo y las decisiones de cada ejemplo.
 2:28
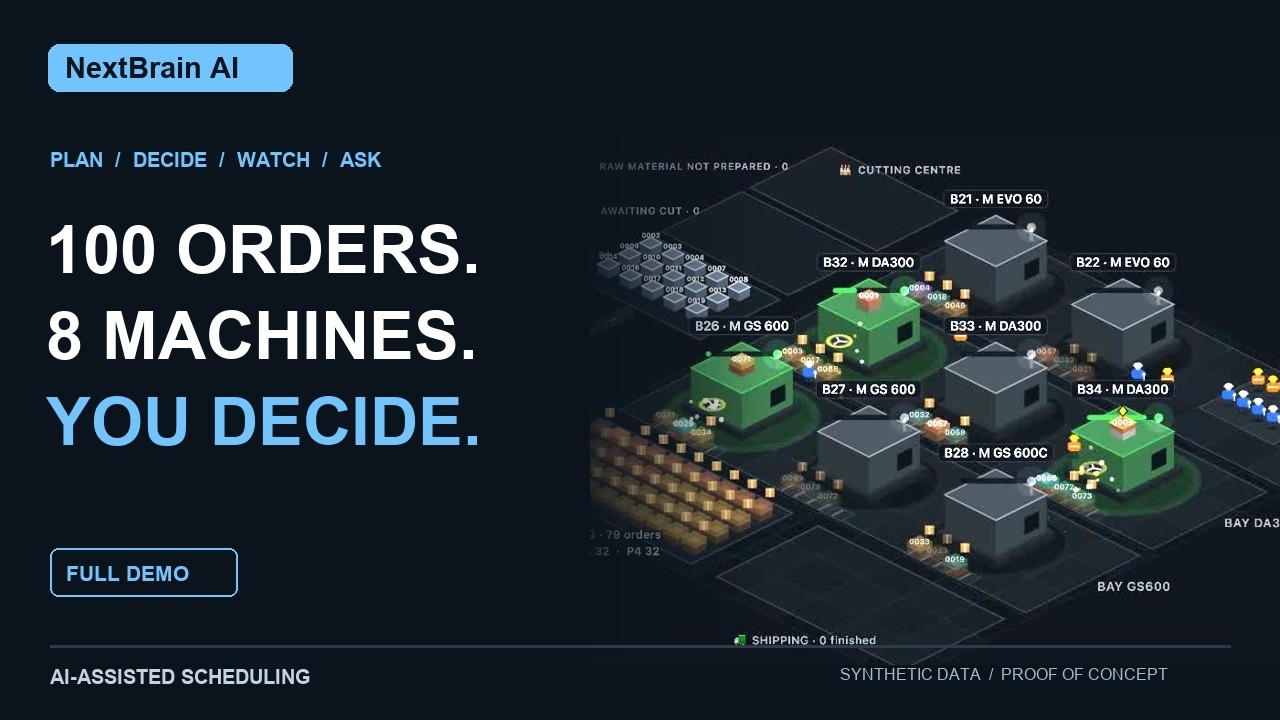 8:45
Vídeos en inglés · canal NextBrain AI
Utilizamos aprendizaje automático y redes neuronales para apoyar la planificación de producción y la evaluación de decisiones complejas. El enfoque tiene en cuenta capacidad de máquinas, rutas, materiales y prioridades de entrega, ayudando al planificador a comparar alternativas y valorar su impacto antes de aprobarlas.
PROGRAMACIÓN DE PRODUCCIÓN / GUÍA TÉCNICA
El problema industrial de la demostración pertenece a la familia de programación de talleres flexibles, conocida como Flexible Job Shop Scheduling Problem (FJSP). Cada pedido recorre una secuencia de operaciones con máquinas compatibles y rutas autorizadas. La asignación de máquinas y el orden de las operaciones deben resolverse conjuntamente. Las averías, los cambios de materiales y las nuevas prioridades convierten la programación en un problema dinámico. Esta clasificación describe el caso mostrado, sin abarcar todas las variantes de taller. Revisión del FJSP ↗ Revisión de programación dinámica ↗
| Restricción | Qué debe respetar el programa |
|---|---|
| Rutas y precedencias | Completar las fases en el orden de la ruta. Conservar la versión elegida y las restricciones para mover trabajo en curso. |
| Compatibilidad de máquinas | Utilizar las máquinas permitidas por el maestro de rutas. Mantener en la misma máquina las fases de una pieza completa cuando el caso lo exige. |
| Capacidad finita y calendarios | Respetar turnos, periodos no laborables, paradas planificadas y averías registradas. El trabajo productivo puede continuar entre turnos sin reiniciar su preparación. |
| Disponibilidad de materiales | Programar a partir de la disponibilidad de material representada en el modelo. Distinguir una llegada prevista de una recepción confirmada físicamente. |
| Preparaciones y agrupación | Contabilizar las preparaciones y las agrupaciones consecutivas permitidas, sin dividir una orden de fabricación en sublotes de transferencia. |
| Fechas, prioridades y compromisos | Comparar la terminación con la fecha necesaria o solicitada. Mostrar los conflictos con compromisos protegidos para que puedan resolverse. |
| Estado de ejecución y estabilidad del plan | Conservar cantidades terminadas, avances y trabajo congelado. Comparar las propuestas revisadas con el programa aprobado. |
Un programa de producción útil considera las fechas de entrega, las prioridades del negocio, las preparaciones y la estabilidad del trabajo planificado. El objetivo es mostrar las consecuencias de cada alternativa para que la persona responsable valore las compensaciones antes de aprobar un cambio.
Utilizamos aprendizaje automático para apoyar el análisis de problemas de planificación de producción y evaluar alternativas en el contexto de los datos y las restricciones operativas de cada proyecto.
Las redes neuronales apoyan el enfoque de planificación cuando resultan adecuadas para el proyecto. Ayudan a abordar relaciones complejas entre operaciones, capacidad y prioridades de entrega.
Las propuestas deben respetar las restricciones de fabricación representadas en el modelo. El planificador revisa el impacto en las entregas, compara alternativas y aprueba el siguiente paso.
CASO INDUSTRIAL ILUSTRATIVO
Utilizar la cartera sintética del vídeo: 100 pedidos distribuidos entre ocho máquinas. Revisar la secuencia actual, el trabajo en curso y los compromisos de entrega.
Introducir la avería y la hora prevista de reparación. Añadir la petición urgente como un evento independiente. La reparación prevista no confirma que la máquina esté disponible físicamente.
Examinar qué ocurre sin intervenir, si puede trasladarse trabajo compatible y cómo afecta una nueva secuencia a otros pedidos, preparaciones y fechas de entrega.
Revisar las compensaciones, resolver conflictos de compromisos y registrar el motivo para aprobar o rechazar la propuesta. Seguir las acciones de reparación y materiales por separado.
Este recorrido combina situaciones contempladas por el proyecto. Los vídeos breve y completo muestran flujos seleccionados de la demostración; no todos los eventos descritos tienen por qué aparecer en una misma grabación.
Ver las demostraciones de programación de producción ↑Comparar alternativas bajo las mismas condiciones operativas. Revisar retrasos, conflictos de compromisos, tiempo de preparación, cambios sobre el programa actual y esfuerzo necesario para decidir. La demostración utiliza datos sintéticos; los resultados de cada proyecto deben contrastarse con una referencia operativa acordada.
Estas referencias establecen el vocabulario académico e industrial. La relación con la demostración de NextBrain responde al alcance de fabricación y a los requisitos operativos del proyecto.
Terminología académica, flexibilidad de máquinas y extensiones del problema.
Investigación sobre programación dinámica, incidencias y reprogramación.
Comparar retrasos por prioridad, compromisos afectados, horas de preparación y esfuerzo del planificador sobre el mismo escenario. Un buen resultado debe respetar el trabajo ejecutado y las restricciones acordadas, además de mejorar los indicadores.
Los escenarios permiten introducir incidencias y solicitudes, comparar sus efectos y revisar propuestas de replanificación. Las reparaciones y recepciones necesitan su propia confirmación; una previsión no las da por realizadas.
La decisión sigue siendo del responsable. Las alternativas muestran consecuencias antes de aprobar, y los conflictos con compromisos deben resolverse con la autorización correspondiente.
Combina la elección de máquinas compatibles con la secuencia de operaciones, respetando rutas y capacidad. El caso demostrado incluye versiones de ruta, reglas de misma máquina, calendarios, materiales y compromisos protegidos.
La programación a capacidad finita elabora programas detallados dentro de los recursos disponibles. APS, o planificación y programación avanzada, es la categoría industrial más amplia. La demostración aborda un caso definido de programación y reprogramación.
Apoyan la planificación y evaluación de decisiones complejas. Su función depende del proyecto y los datos disponibles. El planificador revisa las alternativas y sus consecuencias antes de aprobarlas.
Optimización y Planificación
Cuéntanos qué decisión te cuesta tomar, con qué datos cuentas y qué restricciones debes respetar. Revisaremos contigo el encaje del problema.