
Reconstituer le travail restant
Relier ordres, opérations terminées, routes compatibles et calendriers. Distinguer prévisions et faits confirmés.
Production industrielle
Panne, commande urgente ou matière manquante : comparez les alternatives avant de modifier le planning.
LE DÉFI
Les commandes se partagent une capacité limitée. Avancer un travail peut en retarder un autre ; regrouper les opérations économise des réglages mais mobilise une machine. Le planificateur doit rapprocher commandes, avancement, itinéraires et disponibilité des matières avant de décider.
DES DONNÉES À LA DÉCISION
Relier ordres, opérations terminées, routes compatibles et calendriers. Distinguer prévisions et faits confirmés.
Évaluer priorités, séquences et machines alternatives avec leurs conséquences sur les délais et les réglages.
Examiner les ordres affectés, enregistrer la décision et suivre les actions de maintenance et de matière.
EN ACTION
Démonstrations NextBrain sur données synthétiques : le processus, les alternatives et le rôle de la personne qui décide.
 2:28
 8:45
Vidéos en anglais · chaîne NextBrain AI
Nous utilisons l’apprentissage automatique et les réseaux neuronaux pour soutenir la planification de production et l’évaluation de décisions complexes. La capacité, les gammes, les matières et les priorités de livraison permettent de comparer les alternatives avant validation.
PLANIFICATION DE LA PRODUCTION / GUIDE TECHNIQUE
Le problème de fabrication présenté relève de l’ordonnancement flexible d’atelier : chaque ordre suit une succession d’opérations, avec un ensemble limité de machines admissibles ou de gammes alternatives approuvées. L’affectation aux machines et l’ordre des opérations doivent être étudiés ensemble. Les pannes, les changements de disponibilité des matières et les nouvelles priorités rendent le problème dynamique. Cette classification décrit le cas présenté ; elle ne signifie pas que toutes les variantes de l’ordonnancement d’atelier sont prises en charge. Revue FJSP ↗ Revue de la planification dynamique ↗
| Contrainte | Ce que le plan doit respecter |
|---|---|
| Routage et précédence | Complétez les phases requises dans l'ordre du routage. Conservez la version de route sélectionnée et les restrictions sur le déplacement des travaux déjà en cours. |
| Admissibilité des machines | Utilisez les machines autorisées par le maître de routage. Maintenez le travail multi-phase complet sur la même machine lorsque le cas l'exige. |
| Capacité finie et calendriers | Respectez les postes, les périodes non ouvrables, les arrêts planifiés et les pannes enregistrées. Le travail productif peut continuer à travers les postes sans redémarrer son installation. |
| Dates de libération des matériaux | Ne planifiez pas le travail avant la disponibilité du matériel prévu. Distinguez une arrivée attendue d'une réception physiquement confirmée. |
| Mises en place et regroupements | Prenez en compte la préparation et le regroupement des commandes consécutives éligibles sans diviser un ordre de fabrication en sous-lots de transfert. |
| Dates d'échéance, priorités et engagements | Comparez l'achèvement avec la date de besoin ou demandée pertinente. Mettez en évidence les conflits avec les engagements protégés au lieu de les accepter silencieusement. |
| État d'exécution et stabilité du planning | Préservez les quantités terminées, les progrès existants et le travail configuré comme gelé. Comparez les propositions révisées avec le planning approuvé. |
Un calendrier de production utile doit prendre en compte les dates de livraison, les priorités commerciales, l'effort de mise en place et la stabilité du travail déjà planifié. L'objectif est de rendre visibles les conséquences de chaque alternative, afin que la personne responsable puisse évaluer les compromis avant d'approuver une modification.
Nous utilisons l'apprentissage automatique pour soutenir l'analyse des problèmes de planification de la production et aider les équipes à évaluer les alternatives dans le contexte de leurs données et contraintes opérationnelles.
Les réseaux neuronaux soutiennent l'approche de planification lorsque cela est approprié au projet. Leur rôle est d'aider à aborder les relations complexes entre opérations, capacité et priorités de livraison.
Les plans proposés doivent respecter les contraintes de fabrication modélisées. Le planificateur peut examiner l'impact sur la livraison, comparer les alternatives et approuver l'étape suivante.
CAS DE FABRICATION ILLUSTRATIF
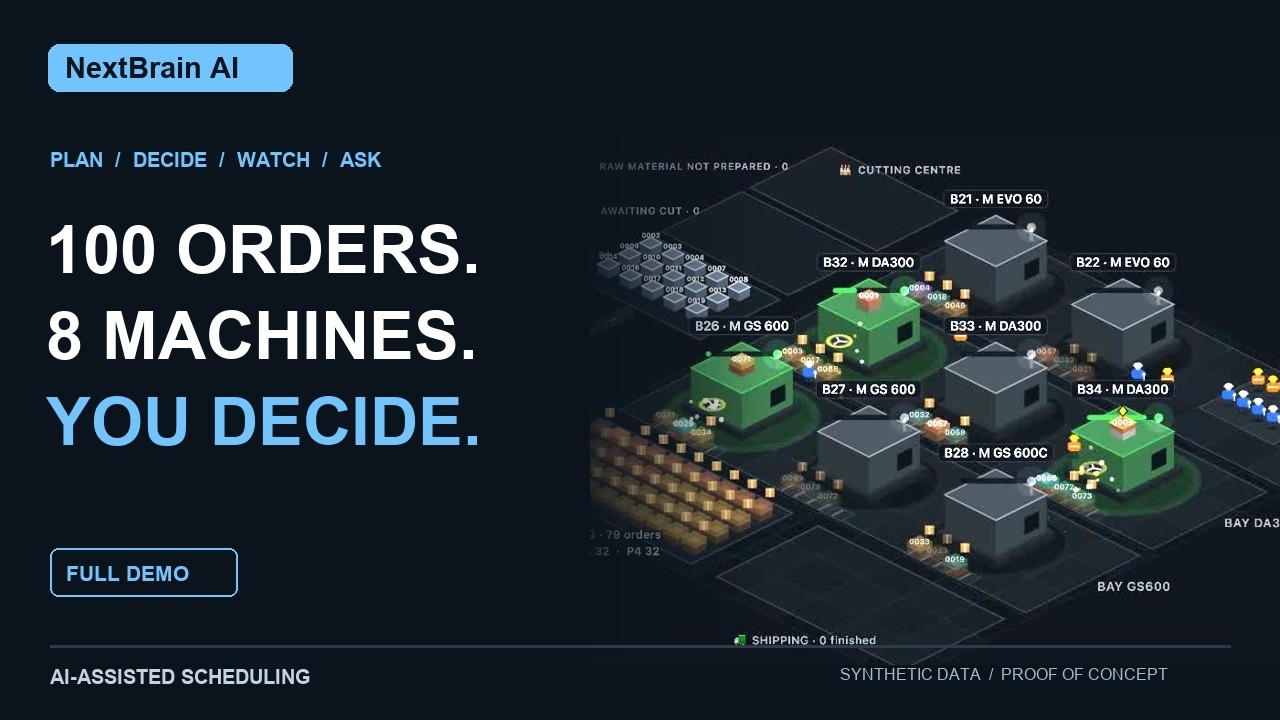
Utilisez le portefeuille synthétique montré dans la vidéo : 100 commandes sur huit machines. Lisez la séquence existante, le travail en cours et les engagements de livraison.
Enregistrez une panne de machine et son temps de réparation prévu. Ajoutez une demande urgente comme un événement de planification séparé. Une réparation prévue ne confirme pas la disponibilité physique.
Inspectez ce qui se passe sans intervention, si le travail compatible peut avancer et comment une séquence révisée affecte d'autres commandes, l'effort de mise en place et les dates de livraison.
Examiner les compromis, résoudre les conflits d'engagement et enregistrer la raison d'approuver ou de rejeter une proposition. Continuer à suivre séparément les actions de réparation ou de matériel.
Cette présentation combinée explique un scénario soutenu par le projet. Les vidéos courtes et complètes liées montrent des flux de démonstration sélectionnés ; elles ne doivent pas être interprétées comme une preuve que chaque événement ci-dessus se produit dans un enregistrement unique.
Regardez les démonstrations de planification de la production ↑Comparer les alternatives dans les mêmes conditions de fonctionnement. Examiner les retards de livraison, les conflits d'engagement, le temps de préparation, les modifications du plan existant et l'effort nécessaire pour prendre une décision. La démonstration utilise des données synthétiques ; les résultats spécifiques au projet doivent être évalués par rapport à une base opérationnelle convenue.
Ces références établissent le vocabulaire académique et industriel. La correspondance avec la démonstration de NextBrain suit le périmètre de fabrication et les exigences opérationnelles du projet.
Terminologie académique, flexibilité des machines et extensions du problème.
Recherche sur l’ordonnancement dynamique, les perturbations et le réordonnancement.
Comparer retards par priorité, engagements affectés, temps de réglage et effort du planificateur sur le même scénario, en préservant le travail déjà réalisé.
Les scénarios permettent d’en comparer les effets et les propositions. Réparations et réceptions nécessitent une confirmation distincte.
Le responsable valide les alternatives et les éventuels conflits avec les engagements.
Il combine le choix des machines éligibles avec la séquence des opérations, sous réserve des contraintes de routage et de capacité. Le cas démontré est une variante contrainte avec des versions de parcours, des règles de même machine, des calendriers, la disponibilité du matériel et des engagements protégés.
La planification à capacité finie crée des plans détaillés en fonction de la capacité des ressources disponibles. La Planification et l'Ordonnancement Avancés (APS) est la catégorie industrielle plus large. Cette démonstration traite d'un cas d'utilisation défini de planification et de replanification, plutôt que de toutes les fonctions d'une suite APS complète.
Ils soutiennent la planification de la production et l'évaluation de décisions complexes de planification. Leur rôle dépend du projet et des données disponibles. Le planificateur examine les alternatives proposées et leurs conséquences opérationnelles avant approbation.
Optimisation et planification
Décrivez la décision difficile, les données disponibles et les contraintes à respecter. Nous examinerons ensemble l’adéquation de l’approche.